Изгибание трубы из нержавеющей стали. Инструкция по сгибанию трубы из нержавейки Технология изготовления змеевика
В материале «Изгибание трубы из нержавеющей стали. Инструкция по сгибанию трубы из нержавейки Технология изготовления змеевика» подробно разобраны основные аспекты темы и практические варианты, которые можно применить на деле. Мы собрали последовательные рекомендации, понятные пояснения и важные нюансы без лишней теории.
Перед началом работы ознакомьтесь со структурой статьи и переходите к нужному разделу.

Содержание статьи
Главное по теме
Следует рассматривать очень подробно. Материал должен быть доступным к обработке, практичным в использовании и обязательно инертным - не вступающим в реакцию со спиртом и его соединениями. Также большое значение имеет теплопроводность материала, которая напрямую влияет на скорость охлаждения горячих паров. На выбор можно поставить несколько видов материалов, каждый из которых имеет свои преимущества и недостатки.
Медная трубка
Наиболее популярным материалом для изготовления змеевика самогонного аппарата является медь. Она имеет высокую теплопроводность и является очень мягким металлом, который легко гнется. Для сворачивания медной трубки в змеевик ее не нужно предварительно нагревать, если только радиус изгиба не меньше пяти номинальных диаметров самой трубки. С другой стороны, такие змеевики не являются химически нейтральными, хотя сама медь и не вступает в реакцию со спиртом. При контакте с кислородом на поверхности медной трубки образуется тонкий налет медного оксида, который неизбежно попадает в продукт перегонки, хоть и в очень малых дозах.Нержавеющая сталь
Коррозиестойкая сталь позволяет получать более чистый конечный продукт, но она более сложна в обработке. Если змеевик из более мягкого металла можно согнуть, что называется, голыми руками, то для обработки нержавеющей трубки потребуется газовая горелка, трубогиб или специальный радиальный шаблон. Кроме того, змеевики из нержавеющей стали являются наиболее тяжелыми.Змеевик из стекла
Стекло в качестве материала для змеевика самогонного аппарата используется реже всего, хотя и обеспечивает абсолютную чистоту спирта после перегонки. Изгибать стекло нужно только в специальной стеклодувной мастерской, иначе в изогнутой трубке обязательно появятся места локального напряжения, что приведет к самопроизвольному разрушению змеевика даже без механического или температурного воздействия. Кроме того, стекло имеет значительный недостаток при соединении змеевика с другими элементами аппарата: на нем нельзя нарезать резьбу или установить плотный стягивающий хомут.Капроновая или полиэтиленовая труба
Хорошей альтернативой при выборе материала для охладителя самогонного аппарата может стать трубка, используемая для монтажа систем отопления типа «теплый пол». Главное достоинство такого материала - его дешевизна и простота обработки, хотя ее и нужно проводить с особой осторожностью. Капроновые и полиэтиленовые трубки считаются химически нейтральными, не вступают в контакт с большинством известных растворителей. Основной недостаток этих трубок - высокая упругость, из-за которой змеевик плохо держит форму, поэтому его закрепляют к каркасу, чаще всего - проволочному.При изготовлении строительных конструкций или монтаже систем водоснабжения и отопления порой возникает необходимость в сгибании труб. Причём получить требуемый радиус изгиба можно у заготовок профильного или круглого сечения. Существует множество способов сгибания трубчатых элементов. Выбор того или иного метода зависит от толщины стенок, сечения трубы, материала, радиуса изгиба, наличия специальных инструментов. В нашей статье мы расскажем, как правильно согнуть трубу из нержавейки, чтобы не повредить её. При этом мы перечислим основные промышленные способы сгибания, а также методы, которыми можно воспользоваться в домашних условиях.
Все методы сгибания заготовок можно разделить на ручные и механические, а также горячие и холодные. Порой процесс сгибания сопровождается нежелательными последствиями для трубчатого изделия, которые оказывают существенное влияние на последующую эксплуатацию элемента. Степень проявления этих последствий зависит от материала, из которого изготовлена труба, её диаметра, радиуса изгиба, а также метода, с помощью которого выполнялась процедура сгибания.
Внимание: нержавеющую трубу можно гнуть только холодными методами, то есть без нагревания при помощи горелки.
К негативным последствиям гибки можно отнести следующие моменты:
- Уменьшение толщины стенки заготовки, расположенной по наружному радиусу изгиба.
- Образование заломов и складок на стенке, которая находится по внутреннему радиусу изгиба.
- Изменение конфигурации сечения (уменьшение размеров просвета и его формы-овализация).
- Изменение радиуса изгиба вследствие пружинящего эффекта материала.
Самый распространённый недостаток изгиба – это изменение конфигурации сечения и толщины стенок. Из-за напряжений металла внешняя стенка в месте изгиба истончается, а внутренняя, наоборот, утолщается. Из-за этого происходит заметное ослабление трубчатого элемента. Это явление опасно разрывом внешней стенки трубы, поскольку именно она подвергается большему давлению транспортируемой среды.
Также значительно ослабляет заготовку овализация. Особенно опасно такое явление при сгибании трубопровода, предназначенного для транспортировки вещества в условиях пульсирующей нагрузки. Если же такие элементы будут использоваться в качестве строительных конструкций, то овализация скажется на внешнем виде элемента. Именно поэтому в процессе сгибания стремятся максимально уменьшить такие явления.
Если же на внутренней стенке образуются складки из-за утолщения материала, то они повлекут за собой не только уменьшение сечения, но и будут создавать сопротивление для движущегося потока. Это в свою очередь повысит вероятность возникновения коррозии. Помимо этого несущая способность конструктивного трубчатого элемента снизится.
Защита от овализации
Основные способы холодной гибки оцинкованной трубы предусматривают меры, позволяющие загнуть заготовку, максимально сохранив форму её поперечного сечения. Обычно для этого используется одни из двух способов:
- Использование мер, позволяющих сохранить форму сечения изнутри (применение внутреннего ограничителя).
- Использование наружного ограничителя для предотвращения расширения боковых стенок.
Важно: в роли внутреннего ограничителя может выступать дорн – калибрующая пробка или такие наполнители, как мелкий просеянный песок или замёрзшая вода. Также в качестве наполнителей используются легкоплавкие металлы, резина и смолы.
Жёсткие материалы в качестве наполнителя лучше сохраняют форму, поэтому они чаще используются. Но благодаря применению упругих наполнителей происходит меньшее растяжение наружной поверхности изгиба.
Промышленные методы холодного гнутья

Основные промышленные методы холодной гибки:
- Методом наматывания . Данная методика позволяет загнуть трубу с сечением в пределах 1,0-4,26 см в разных плоскостях. Чтобы сохранить форму сечения, используют составные или стержневые дорны – калибрующие пробки.
- С обкаткой . Такой способ подходит для сгибания трубчатых элементов диаметром не более 15 см. При этом толщина стенок должна быть внушительной. Суть метода: вокруг статичного гибочного ролика заданного размера движется обкатывающий ролик. Он прижимает трубу и выполняет её изгиб.
- Вальцовкой . Этот способ позволяет изогнуть заготовку по спирали или в кольцо. На вальцах элемент перемещается роликами и приобретает заданную положением роликов кривизну.
- Волочением . Метод подходит для сгибания тонкостенных цельнотянутых изделий. Для сгибания изготавливается шаблон из трубчатого элемента большего диаметра. Затем шаблон продевается в фильеру и фиксируется зажимом. За счёт вращения шаблона заготовка протягивается сквозь фильеру и загибается.
- При помощи растяжения . Эта методика позволяет свести к минимуму риск возникновения деформаций металла. Для этого заготовка фиксируется на краях, растягивается и сгибается одновременно за счёт использования гибочного шаблона.
- На опорах . Обычно используется две опоры, на которые укладывается заготовка. По мере изгибания опоры поворачиваются вокруг своей оси. Шаблон соединяется со штоком домкрата так, чтобы усилие прикладывалось по центру заготовки. Метод подходит для сгибания трубчатых изделий диаметром не более 35,1 см. Оборудование позволяет выполнить сгибание прямо на стройплощадке.
- С гидростатическим давлением внутри . Для этого в трубчатый элемент нагнетается жидкость. На концах устанавливаются заглушки. Из-за возникающих напряжений металл достигает почти пластического состояния. Потом к месту изгиба подносят шаблон и изгибают заготовку.
- С проталкиванием . Способ подходит для сгибания элементов диаметром в пределах трёх дюймов. Заготовку проталкивают через неподвижную и подвижную матрицу. Благодаря смещению матриц относительно друг друга можно регулировать кривизну изгиба. С помощью этой методики одну заготовку можно согнуть несколько раз в разных плоскостях.
Что касается использования дорнов, то самой простой пробкой для труб сечением не более 3,2 см может быть стальной трос. Один конец этого троса фиксируется в рукоятке. Другой конец соединяется с проволокой для выполнения протягивания в просвет. При этом диаметр калибрующей пробки должен быть чуть меньше, чем сечение трубчатого изделия – примерно на 0,1-0,5 мм.
Во время использования калибровочных пробок на внутренней поверхности заготовки могут возникать нежелательные царапины и насечки. Обычно такое происходит при сгибании изделий из нержавейки. Чтобы защититься от таких нежелательных последствий, нужно правильно выбирать материал для изготовления пробки, а также использовать смазку и тщательно очищать поверхность.
Важно: для смазки можно брать мыльную антикоррозионную эмульсию или машинное масло. Смазывать лучше весь элемент, погрузив его в ванну с веществом. Чтобы смазать место изгиба, сильно удалённое от концов заготовки, используют дорн с отверстиями, через которые можно подавать смазку.
Ручные способы гибки
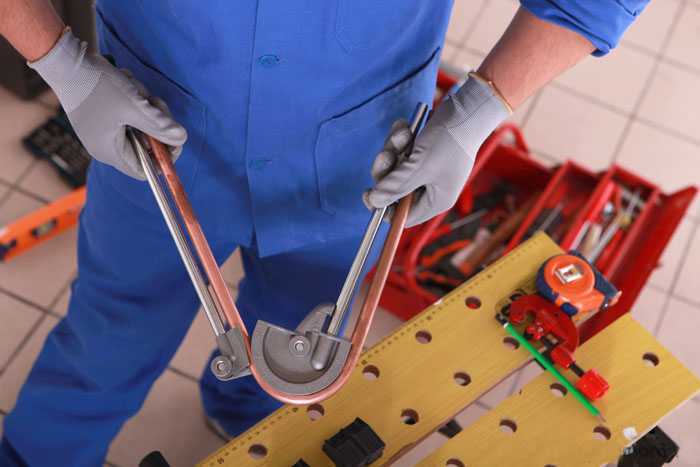
Чтобы загнуть заготовку в домашних условиях, можно использовать ручной трубогиб. Чаще всего применяют инструмент арбалетного типа, который сгибает элемент, выдавливая его в точке сгибания.
Внимание: при сгибании в домашних условиях также нужно стараться избежать нежелательных последствий этой процедуры.
Для того чтобы предотвратить изменение конфигурации сечения трубчатого элемента, используют средства, позволяющие противодействовать деформациям изнутри. Обычно для этих целей применяют чистый просеянный через мелкое сито песок. Процедура выполняется в такой последовательности:
- С одной стороны заготовки вбивается заглушка, например, деревянный чопик.
- В оставшееся отверстие насыпается подготовленный песок.
- Это отверстие тоже плотно закрывается заглушкой.
- После этого труба гнётся вокруг болванки подходящего размера.
- После этого заглушки вынимаются, песок высыпается.
Вместо песка в качестве ограничителя можно использовать замёрзшую воду, если процедура выполняется зимой. В этом случае в закрытую с одной стороны полость заготовки наливается вода. Затем второе отверстие тоже заглушается. Сгибание вокруг болванки выполняют после замерзания воды. После извлечения заглушек лёд сам растает, и воду можно вылить из трубы.
Важно: для сгибания в домашних условиях подходят только трубы из оцинковки диаметром не более 4 см с толщиной стенок не больше 3 мм. В противном случае лучше применять только профессиональные методы.
Также самостоятельно согнуть оцинкованную трубу можно с использованием пружины. Для этого делают следующее:
- Специально изготавливают пружину из проволоки диаметром 1-4 мм. При этом она должна свободно помещаться внутри трубчатого элемента.
- К одному концу пружины привязываем проволоку и фиксируем её на краю заготовки, чтобы потом можно было без проблем извлечь пружину. Само пружинное изделие помещаем в том месте трубы, где планируется выполнить изгиб.
- Гнём заготовку вокруг стальной болванки или при помощи ручного трубогиба.
- Теперь пружину можно извлекать.
Эта методика идеально подходит для сгибания профильных труб. Только учтите, что пружина должна иметь конфигурацию сгибаемого элемента.
Ещё один метод выполняется с использованием пучка проволоки. Каждая проволока по отдельности вставляется в заготовку так, чтобы весь пучок плотно заполнял трубчатый элемент. После сгибания проволока таким же образом, по отдельности, извлекается из полости трубы.
Популярность медных труб при монтаже систем отопления и водоснабжения понятна - они прочны, эластичны, устойчивы к коррозии. Но планировка квартир часто вынуждает изменить форму имеющейся заготовки. В домашних условиях выполнить это не так-то легко, но несколько способов есть. Как согнуть медную трубку под нужным углом? Об этом вы узнаете из данного материала.
Физические свойства материала во многом определяют особенности работы с медью. Из-за пластичности заготовка в месте сгиба может уменьшиться в диаметре или даже сломаться. Зато деформировать медную трубу можно вручную. Способы повышения прочности при сгибании будут описаны позже.
Вторая особенность медных труб - необходимость их нагрева для осуществления деформации. Конечно, с тонкостенными заготовками легко справиться без паяльника или газовой горелки, но утолщенные элементы лучше прогревать (там, где будет изгиб), чтобы упростить себе работу.
Третья особенность гибки трубы из меди в домашних условиях - обязательное использование компенсирующих элементов. Это нужно, чтобы минимизировать появление «гофры» (волнистости) на внутренней стенке трубки. Примерами будут песок, стальная пружина, иногда - лед. Теперь разберем известные методики, как согнуть медную трубку в домашних условиях.
Способы гибки
Методы придания медной трубе изогнутой формы условно делят на две категории:
- промышленные;
- бытовые.
Под промышленной гибкой трубок понимается использование специального оборудования - трубогибов. Наиболее распространены гидравлические и механические (ручные). 
При ремонте или монтаже трубопроводов из меди не всегда под рукой имеется трубогиб. Поэтому пользователи обходятся подручными средствами.
Бытовые методы гибки медных трубок
Данные способы отличает применимость в ограниченном пространстве, то есть обычной квартире. Габаритное оборудование не понадобится, загнуть медную заготовку получится не намного медленнее. Среди способов гибки трубок из меди выделяют:
- Пружинный. Позволяет согнуть металлическую трубу под любым углом. Используется пружина, длина которой равна длине трубы. При сгибании форм большого диаметра она помещается внутрь заготовки так, чтобы упиралась в стенки; меньшего диаметра - надевается снаружи. Если требуется деформировать малый участок изделия, пружину проталкивают к месту предполагаемого изгиба.
Как же выполняется гибка медных труб с помощью пружины? Последовательность действий такова:
- поместить пружину снаружи/внутри трубки;
- прогреть место изгиба (или всю трубу) паяльной лампой или газовой горелкой;
- когда поверхность поменяет цвет на более темный, приступать к загибанию;
- после деформирования оставить заготовку до полного остывания в естественных условиях;
- извлечь пружину.
Чтобы получить изделие нужной формы, можно использовать металлические круглые предметы как шаблоны (например, диски от автомобиля, другие трубы и т. п.).
- Песочный. Здесь вновь потребуется нагревательный элемент и чистый, просеянный, полностью сухой песок. Последовательность такова:
- один из торцов медной трубы забивается деревянной заглушкой (при этом используется деревянный или резиновый молоток!);
- полость трубы заполняется песком, при этом заготовка периодически простукивается деревянной заглушкой об поверхность (стол, пол);
- заполнив изделие полностью, надеть такую же заглушку с другого конца;
- воздействовать паяльной лампой или газовой горелкой на предполагаемое место изгиба трубы, вращая заготовку для равномерности прогрева;
- прижать один конец трубы к опоре, а другой аккуратно загнуть в нужную сторону;
- дать деформированной детали остыть (в естественных условиях или обдать водой).
Способ хорош тем, что при неровном загибе трубы ее допустимо рихтовать - простукивать молоточком место, где деформация пошла плохо. После остывания трубки с нее снимают заглушки, высыпают песок, промывают и используют по назначению.
Если сгибание выполняется зимой, допускается заполнить внутреннюю полость льдом. Однако это нежелательно - при изгибе он может расколоться, а осколки повредят внутреннюю поверхность трубки. Хотя, если к последней не предъявляются особые требования, стоит взять способ на вооружение.
Усложненная гибка медных труб
Случается, что нужно загнуть заготовку нестандартного профиля. Например, не круглого, а квадратного. Здесь неприменим пружинный способ. Остается использовать песок, киянку, заглушки и две опоры. На последние помещается труба, затем нагревается, далее место сгиба простукивается молотком до придания должной формы.
Как поступить, если необходимо согнуть трубку в спираль? Все просто - нужно лишь найти шаблон цилиндрической формы с диаметром, равным требуемому. Заготовка из меди слегка прогревается, затем изгибается. Так будет получена ровная спираль.
Есть несколько способов получения гнутой медной трубы. Каждый по-своему хорош, но есть моменты, которые учитывать важно всегда вне зависимости от выбранного способа деформирования.
- Главное требование к пользователю при работе - аккуратность и внимательность. Резкие движения приведут к избыточной деформации стенок трубы и полному их разрыву.
- Проще всего гнутся детали из отожженной меди, поэтому на их нагрев уходит минимум времени.
- Если изгиб выполнен не там, где нужно, можно вновь подогреть заготовку и выгнуть изделие обратно. Однако никто не гарантирует, что форма трубки будет прежней.
- При перегреве поверхности металл может просто начать плавиться. Это недопустимо. Пользователь должен внимательно следить за процессом от начала до конца.
Ручная гибка крупногабаритных труб из меди невозможна в домашних условиях - тут не обойтись без промышленных трубогибов с гидравлическим приводом. Мелкие же заготовки для монтажа отопительной системы или водоснабжения гнутся легко, причем с минимальными усилиями. Разобраться в том, как согнуть медную трубку в домашних условиях, сможет даже человек без опыта, если будет аккуратен. Вам известны другие способы работы? Поделитесь с читателями своим опытом в обсуждении материала.
Очередная поделка (на заказ) из серии «очумелые ручки». В этот раз — спиральный змеевик (теплообменник) из нержавейки
. Хотелось сделать его вот по такой схеме (да здравствует Paint
Перед изготовлением, посмотрел в интернете кто и как делает подобные вещи. Заинтересовал меня видеоролик на Ютубе, в котором автор наматывает спиральный змеевик-теплообменник на двухдюймовую трубу при помощи станка:
Станка у меня нет, поэтому я решил наматывать змеевик-теплообменник из такой же трубки, как на видео, но вручную.
Была найдена трубка из нержавеющей стали с внешним диаметром 10мм и толщиной стенок 1мм. Длиной почти в четыре метра. Наматывать я решил так же как на видео выше — на двухдюймовую трубу (была в наличии).
Маленькое отступление.
Как по мне, намотка на двухдюймовку — идеальный вариант для самодельщика. Сейчас объясню почему. Охлаждение змеевика планировалось реализовать за счет проточной воды. Значит, необходим будет цилиндрический кожух, внутри которого будет находиться змеевик. Для лучшей теплоотдачи кожух необходимо подбирать таким образом, что бы между витками спирали и стенкой кожуха оставалось место для протока воды (а не только по центру спиральной навивки).
Т.к. при такой намотке змеевика — внешний диаметр витков змеевика выйдет в районе 80-85мм (труба-основание для намотки = 60мм, толщина двух витков = 2*10мм = 20мм, плюс несколько миллиметров добавится из-за небольшого обратного разжимания витков), то руки сразу зачесались использовать готовую сантехническую трубу 110мм в качестве кожуха теплообменника.
Теперь, что касается подготовки к намотке.
1) Пока нержавеющая трубка еще целая и ровная — её надо изнутри почистить. Да-да. Несмотря на то, что с внешней стороны трубка чистенька и гладкая — внутри у неё может быть всё намного страшнее. Что делаем? Берем толстую стальную проволоку (у меня была диаметром 3мм) и достаточной длинной (по минимуму — чуть больше, чем половина длины нержавеющей трубки, тогда придется чистить с двух сторон). На конец проволоки, крепко приматываем мокрую тряпочку (точнее ленточку), а что бы её не сорвало — прихватываем ткань тонкой медной проволокой. Макаем этот импровизированный «квач» в мелкий просеянный песок (о нём детальнее дальше) и либо проталкиваем проволоку с квачом на конце по трубке, либо протаскиваем его (в зависимости от толщины и длины проволоки) вслед за проволокой. Вытаскиваем квач — смотрим на него, ужасаемся и повторяем операцию до тех пор, пока внутреннюю чистоту трубки не примет наш ОТК.
Важно! Трубку необходимо чистить до намотки. После намотки это будет сделать невозможно.
Важно!! Квач приматывать надежно, т.к. в случае его срыва с проволоки — можно получить новый квест под названием «Ма-а-а-а-л-а-дец! А теперь достань эту хрень из трубки». Проволоку использовать крепкую.
Важно!!! Нержавеющую трубку мочить или промывать водой изнутри НЕ НАДО! Т.к. дальше по плану засыпка трубки песком.
2) Песок. Песок нужен сухой и просеянный. Нужен он для набивки трубки змеевика. Также как и на видео со станком — выстругиваем из дерева чопики, плотно забиваем один чопик в трубку и при помощи воронки порционно досыпаем песок в вертикально стоящую трубку вместе с постукиванием по трубке снизу вверх. После того, как трубка будет плотно-плотно набита просеянным песком — забивается второй чопик. Трубка готова к намотке.
Важно ! Песок необходим, дабы защитить трубку от смятия стенок в процессе намотки. Плохая/неравномерная набивка песком — скорее всего, приведет к неправильной деформации (смятию стенок) трубки при намотке.
Намотка.
Наматывать теплообменник вручную из нержавеющей трубки можно двумя (основными) способами.
Способ первый — закрепляем импровизированный вал (труба 2″) горизонтально и проворачиваем, наматывая тем самым на него нержавеющую трубку с песком.
Способ второй — закрепляем жестко вал вертикально и наматываем на него нержавеющую трубку, двигаясь с трубкой по кругу.
Т.к. с четырехметровой трубкой сильно не развернешься, то был выбран первый вариант. А т.к. токарного станка нет — то на импровизированном верстаке были сколочены из дерева подшипники скольжения для двухдюймовой трубы:
Важно! Верхний ограничитель высоты (на рисунке брусок с надписью дерево) у таких подшипников должен быть равен диаметру вала (труба 2″) + один диаметр наматываемой трубки (10мм).
Т.к. на валу был расположен перпендикулярный ранее обрезанный отварок 3/4″ — то вставив в него подходящую арматурину, я получил рычаг для проворачивания вала.
Важно! Для правильной намотки, необходимо грамотно закрепить трубку на валу. Можно, как на видео (см. выше), приварить расточенную гайку, через гайку завести нержавеющую трубку, изогнуть трубку под 90 градусов и начать наматывать. Связываться со сваркой (на тот момент) не хотелось — поэтому в самом валу (труба 2″) с краю были просверлены два отверстия насквозь, через которые была заведена U-образная металлическая петля с закруткой с обратной стороны, которая и зафиксировала конец трубки. Для дополнительной жесткости, начало трубки я примотал толстой проволокой к валу.
Далее, не спеша, в четыре руки (один придерживает трубку, другой прокручивает вал при помощи рычага) производится намотка, после намотки — вынимаются чопики, высыпается песок, отпиливается лишний кусок трубки и получаем вот такой вот спиральный теплообменник (качество фотографии отвратительное, т.к. делалась она на быструю руку и телефоном):
Как по мне, очень и очень недурственный, для первого раза, результат изготовления змеевика своими руками. Даже в руки взять приятно. Однако, для того что бы процесс теплопередачи был более эффективным — витки змеевика необходимо аккуратно раздвинуть (чтобы между ними тоже циркулировала вода). Для этого пришлось выстрогать штук двадцать клиньев из плотной древесины (сосна не подходит) и при помощи молотка, понемногу вбивая клинья с разных сторон спирали, раздвинуть витки самодельного теплообменника.
Важно! В самом начале — витки ощутимо сопротивляются клиньям, так что берегите пальцы и ногти.
Важно!! Лучше раздвигать витки за несколько проходов, постепенно наращивая расстояние между витками и постоянно контролируя, что бы сам змеевик не увело в сторону:
После всех этих манипуляций получаем вот такую красоту (изолента для масштаба):
На эту красоту ушло три метра нержавеющей трубки. Теперь необходимо было сделать кожух теплообменника.
Кожух теплообменника.
Как писалось ранее, под кожух задумывалось использовать серую сантехническую трубу диаметром 110мм. Поэтому были куплены следующие комплектующие: 0.5 метра трубы сантехнической 110мм, муфта-переходник для трубы 110мм, две заглушки для той же трубы, два штуцера 3/8″, метровая шпилька с резьбой 8мм. Муфта-переходник нужна потому, что труба 110мм имеет разный диаметр на концах и заглушки можно установить только с одной стороны. Правда, есть бонус — кожух становится разборным.
Уплотнения.
Если штуцер имеет резьбовую часть с гайкой, благодаря которой, его можно закрепить в корпусе кожуха через резиновые уплотнения, то трубку нержавеющего змеевика надо как-то пропустить через пластик кожуха, да еще так, чтобы не протекала вода. Вот для этих целей, пришлось сделать хитрое самодельное резиновое уплотнение (2 штуки) (смотри рисунок) с проточкой под пластик.
При помощи заточенной трубки большого диаметра вырезал из толстой листовой резины (толщина порядка 14мм) два цилиндрических уплотнения. Затем при помощи меньшей трубки (d < 10мм) в каждом уплотнении были сделаны центральные отверстия (на рисунке через них проходит штрихпунктирная линия). Затем уплотнения были насажены на подходящий болт, болт был зажат в дрель и при помощи обломка квадратного надфиля на резиновых уплотнениях были проточены (проточены, громко сказано, скорее, протёрты) канавки под пластик:
Важно! Отверстие в пластике крышек сантехнической трубы было просверлено с таким прицелом, чтобы резиновое уплотнение в пластик вставлялось очень туго. Таким образом, после вставки центральное отверстие (которое и так было сделано с диаметром чуть меньше 10 мм) дополнительно обжималось. При вставке трубки змеевика — резина оказывается зажатой между трубкой змеевика и отверстием пластика, тем самым герметизируя стык. Никакие дополнительные герметики (силикон и прочее) не использовались.
Сборка кожуха.
Вставляем уплотнения в отверстия в крышках сантехнической трубы. В те же крышки, вставляем штуцера для подачи и отвода охлаждающей воды. Под гайки штуцера идет своё резиновое уплотнение для герметизации. Далее, промазываются мылом все резиновые уплотнения 110-ой сантехнической трубы и муфты для удобства сборки. Затем в муфту вставляется труба, в трубу вставляется змеевик, на оба конца которого надеваются крышки сантехнической трубы (да, теми самыми самодельными уплотнениями). Затем, передвигая крышки по концам змеевика, вставляем крышки в трубу и муфту. Для надежности, я распилил метровую шпильку на две части и уже этими полуметровыми шпильками стянул всю конструкцию гайками.
Вот, собственно, что получилось в итоге (общий вид — верхняя часть фото, выход теплообменника — левая нижняя часть фото, вход теплообменника — правая нижняя часть фото):
Тестовый запуск показал, что теплообменник работает успешно. Теплопередача огромная. Проток воды можно ставить минимальный. Похоже, что с сильной герметизацией можно сильно не заморачиваться. Поскольку вода поступает в кожух и выходит через штуцеры одинакового диаметра, то давление воды внутри кожуха должно быть минимальным.
ПН . Спирт и его растворы вне зависимости от концентрации и количества — наносят огромный ущерб организму. Не употребляю и другим не советую. Змеевик собирался на заказ.
ППН . Есть (в интернете) и другие способы герметизации стыков трубки змеевика и сантехнической трубы — например, при помощи эпоксидной смолы, но тогда кожух теплообменника становится неразборным.
Самогонный аппарат - одно из самых популярных на сегодняшний день устройств, позволяющее получить чистый самогон, точнее, спиртосодержащий продукт. В качестве основы изготовления выступает брага, заливаемая в перегонный куб и подогреваемая до начала кипения. При температуре 90-95 0 С брага распадается на 3 основных фрагментации - спирт, воду и сивушные масла. Основным элементом такого аппарата является змеевик. Именно он предназначен для конденсации спиртовых паров и получения чистого продукта.
Изготовить такой агрегат несложно, даже учитывая его спиралевидную форму. В этой статье мы расскажем, как сделать змеевик для самогонного аппарата своими руками и что для этого понадобится.
Основная задача самогонного аппарата заключается в разделении легкокипящих компонентов (спирт закипает при температуре 78 0 С) от тяжелокипящих - вода (100 0 С) и сивушные масла (от 120 0 С). Закипание браги осуществляется в перегонном кубе, откуда по трубке фрагменты поступают в змеевик, погруженный в холодную воду (холодильник). Здесь за счет резкого перепада температур пар, двигаясь по спирали, конденсируется и стекает уже в виде этилового спирта в емкость.
Для того, чтобы полностью удалить сивушные масла из самогона, рекомендуется дважды его пропускать через аппарат.

Несмотря на такое сложное описание и специфическую форму, змеевик можно изготовить собственными руками, и работать он будет также эффективно, как и профессиональный аналог.
Каким должен быть змеевик
Есть несколько параметров, которым должен отвечать действительно работающий змеевик, и основным их них является материал.
- Материал изготовления
Именно от этого будет зависеть дальнейший вкус напитка, приготовленного по всем правилам. Самое главное - материал, из которого будет изготовлена труба, не должен вступать в химическую реакцию со спиртом и выделять какие-либо вредные вещества. Основными видами являются алюминий, медь или нержавеющая сталь. Специалисты пользуются стеклянными трубками, что позволяет воочию контролировать процесс. Но такую трубку совершенно точно своими руками не сделаешь, проще ее купить в магазине химреактивов.
Также важен фактор теплопроводности, который обуславливает скорость конденсации. Самым теплопроводным материалом является медь, за ней идет алюминий и только после нержавеющая сталь.
Интересно, некоторые самогонщики высказываются против медных трубок, считая их токсичным. Хотим напомнить, что во Франции, например, весь крепкий алкоголь, включая знаменитые на весь мир коньяки, перегоняют в медном дистилляторе аламбике, и вкус от этого только выигрывает.
Ниже на фото представлен змеевик для домашнего самогонного аппарата:

- Размер змеевика
От этого параметра зависит скорость перегонки и количество получаемого продукции. Здесь действует непреложное правило - чем больше точек соприкосновения с холодной водой, тем быстрее охлаждается и конденсирует пар. Однако, за счет увеличивающегося от витка витку гидравлического соединения скорость перегонки резко снижается. Оптимальная длина змеевика - 1,5 метра при диаметре трубки в 10-12 мм.
- Расположение
Для того, чтобы конденсат стекал самотеком и нигде не застаивался, рекомендуется использовать вертикальную систему установки. Горизонтальная или наклонная, хотя и не запрещены, но снижают количество получаемого самогона при равном количестве браги.
- Система охлаждения
Самым простым и эффективным способом охлаждения является вода, налитая в емкость, куда погружен змеевик. Также в качестве охлаждающего элемента используют лед и холодный воздух, но монтаж их довольно затруднителен.
Кроме того, емкость, по возможности, должна быть открытой, чтобы можно было менять теплую воду на холодную. В закрытой емкости процесс конденсации идет гораздо хуже и очень часто самогон на выходе уже достаточно теплый.
Существует также проточный холодильник, где вода циркулирует постоянно. Помимо того, что он лучше всего охлаждает змеевик, соответственно, самогон перерабатывается быстрее, он и меньше по размеру. Благодаря этому весь самогонный аппарат получается куда более компактным.

В холодильнике необходимо создавать противоток, для чего вывод теплой воды осуществляется сверху, а холодная вода поступает снизу. В этом случае вода стремится навстречу самогону и охлаждается равномерно по всему змеевику.
Процесс изготовления змеевика для самогонного аппарата своими руками
Змеевик будет изготавливать из медной трубки. Напомним, также можно использовать алюминиевую, латунную и даже трубку из нержавеющей стали. Длина такой трубки составляет 1500-2000 мм, диаметр 10-12 мм, толщина стенки 1-1,1 мм.
Далее находите резервуар, куда будет установлен змеевик - металлическая или стеклянная емкость, от размера которой зависит размер змеевика. В целом уже установленный он должен занимать не менее четверти объема. Если под рукой нет никакой подходящей емкости, можно использовать даже отрезок пластиковой трубы, запаянный с одного конца. Диаметр такой трубы должен быть не менее 80 мм.
Чертеж змеевика и корпуса для самостоятельного изготовления

Как правильно собирать
- Набиваете очень плотно трубку песком, солью или содой, чтобы исключить даже малейшую деформацию при гибке. Не стоит замораживать воду и так пытаться завить трубу, поскольку при сгибании колено будет нагреваться и плавить лед, что спровоцирует деформацию трубки.
- Закрываете оба конца трубки деревянными или пластиковыми заглушками, чтобы не высыпался песок..
- Находите круглый с равным сечением по всей высоте предмет диаметром 30-35 мм и накручиваете аккуратно вокруг него трубку. Можно сгибать с помощью плоскогубцев, но стараться при этом не деформировать внешний материал. Шаг между витками должен составлять 12-15 мм.

- Открываете оба конца, высыпаете песок или соль и тщательно промываете под проточной водой.
- С внешней стороны корпуса вставляете патрубки для ввода/вывода воды.
- Ставите вертикально змеевик внутрь емкости, закрепляете выходной канал наружу, откуда будет выходить самого, фиксируете герметиком или холодной сваркой, по обеим сторонам делаете заглушки.
Вот так выглядит уже полностью собранный металлический холодильник

Средняя мощность нагрева перегонного куба составляет 3 киловатта. При таких показателях эффективность змеевика составит 4 литра самогона в час. Этот объем получается из 30 литров браги.
Видеоролик вам расскажет как своими руками сделать змеевик для самогонного аппарата