Расшивка кабеля тпп 100х2 по цветам. Разделка и соединение кабелей
В материале «Расшивка кабеля тпп 100х2 по цветам. Разделка и соединение кабелей» подробно разобраны основные аспекты темы и практические варианты, которые можно применить на деле. Мы собрали последовательные рекомендации, понятные пояснения и важные нюансы без лишней теории.
Перед началом работы ознакомьтесь со структурой статьи и переходите к нужному разделу.

Содержание статьи
Главное по теме
Разделка проводов и кабелей производится в следующем порядке:
пользуясь справочниками, определяют размеры разделки в зависимости от конструкции проводника и вида соединительного или концевого устройства;
размечают разделку при помощи кабельных линеек или шаблонов;
ступенчато накладывают несколько витков фиксирующих бандажей из оцинкованной стальной или медной проволоки, крученого шпагата, кордовой или капроновой нити, суровых нит*ок, а также хлопчатобумажной или пластмассовой ленты;
производят кольцевое поперечное и линейное продольное надрезание оболочек, подлежащих удалению (бронированных, свинцовых, алюминиевых, пластмассовых оболочек и монолитной изоляции);
снимают или сматывают удаляемые покровы;
разводят концы жил многожильных проводников, т. е. придают им форму и расположение, удобные для следующей операции;
обрабатывают оголенные концевые участки токопроводящих жил, т. е. зачищают до металлического блеска, лудят, покрывают флюсами, кварцевазелиновой пастой или токопроводящим клеем, и сплавливают многопроволочные жилы в монолит.
Отметим, что необходимость приведенных операций определяется конструкцией проводников. В полном объеме они проводятся для силовых кабелей с бумажной изоляцией, а для простейших проводников технология разделки сводится к снятию поливинилхло- ридной изоляции и обработке жилы.
Разделка проводов заключается в последовательном удалении защитной, герметизирующей, изолирующей и других оболочек токопроводящих жил с целью их соединения или оконцовки. Размеры разделок зависят от диаметра жилы, способа ее соединения с другой жилой или оконцовки, типа контактного зажима аппарата или штепсельного разъема и диаметра контактного болта. В каждом конкретном случае разделки эти размеры определяются по справочникам или расчетом.
дажа зависит от диаметра ступени и обычно составляет 3... 12 мм. В зависимости от требуемой прочности бандажи выполняются из стальной оцинкованной или медной проволоки с диаметром до 1 мм, крученого шпагата с диаметром 1 мм или суровой нитки. Непроволочные бандажи для упрочнения промазываются перхлор- виниловым составом № 1 или клеем БФ.
Длина разделки определяется конструктивными соображениями и по месту и принимается по той жиле, которая по условиям разводки оказывается самой протяженной.
Например, на хлопчатобумажную оплетку провода накладывают бандаж длиной 5 мм из шпагата. На расстоянии 1...2 мм от бандажа надрезают хлопчатобумажную оплетку и удаляют ее. Второй бандаж накладывают на обмотку из прорезиненной ткани. Длина второго бандажа, выполненного тем же шпагатом, примерно вдвое короче первого. Прорезиненную обмотку удаляют, сматывая ее с конца провода и отрезав около второго бандажа.
В зависимости от числа жил провода и условий его разделки (например, от ширины разводки концов жил для соединений) определяют длину остающейся на жилах резиновой изоляции (5... 10 мм при небольшом числе жил и простой разводке, 50... 100 мм и более - при большом числе жил).
С концов жил удаляют резиновую изоляцию (например, клещами КСИ-2М).
В зависимости от принятого способа соединения (опрессовкой, сваркой и др.) определяют необходимую длину оголенных участков и лишние концы жил обрезают.
Разделка кабеля с бумажной изоляцией производится в следующем порядке. Определив размеры разделки (рис. 7.6) с помощью кабельной линейки или по специальным таблицам и сделав бандаж стальной оцинкованной вязальной проволокой диаметром 1... 1,5 мм (2 - 3 витка), разматывают наружный джутовый покров с конца кабеля до бандажа (рис. 7.7, а). Материал покрова не удаляют, а наматывают на неразделываемый участок кабеля для последующего использования при монтаже муфт.
На расстоянии Б (см. рис. 7.6) от первого бандажа (или В от конца кабеля при внутренней установке) на броню накладывают бан- Даж из стальной проволоки, при этом обхватив броню обеими Руками в рукавицах, несколько ослабляют натяг лент ее подушки
с усилием, направленным навстречу их навивке. Броню надрезают по кромке второго бандажа бронерезкой, разматывают вручную (в рукавицах) и удаляют (рис. 7.7, б, в).
Ленту подушки брони также разматывают и обрезают по кромке бандажа. При усиленных подушках, состоящих из слоя битумного состава, пластмассовых лент, поливинилхлоридного или полиэтиленового шланга, крепированной бумаги и еще одного слоя битумного состава на герметической оболочке, последовательно удаляют эти слои: смывают горячим (40...50°С) трансформаторным маслом наружный битумный слой; разматывают и удаляют пластмассовые ленты; надрезают продольно и снимают шланг, отрезая его по кромке бандажа; беглым огнем горелки слегка прогревают и снимают крепированную бумагу; прогревают и удаляют тряпками, смоченными в бензине, битумный слой с оболочки.
На расстояниях (от бандажа на броне) Б и О + П + Б (см. рис. 7.6) последовательно -выполняют два кольцевых надреза оболочки на половину ее толщины (рис. 7.7, г) специальным кабельным ножом. Затем на свинцовой оболочке от наружного кольцевого надреза к концу кабеля на расстоянии 10 мм делают два продольных параллельных надреза. Полоску, образованную этими надрезами, аккуратно вырывают, начиная от кольцевого среза оболочки, при помощи пассатижей, разгибают и снимают вручную (рис. 7.7, д, е). Поясок оболочки между двумя кольцевыми надрезами оставляют. Его ширина при напряжении до 1 кВ должна составлять 20 мм, а при напряжении 6... 10 кВ - 25 мм.
0 ~ размотка защитного покрова; б - надрезание брони; в - снятие брони; г - надрезание оболочки; д - удаление полоски; е - снятие оболочки; ж - винтовое надрезание алюминиевой оболочки
Для удаления гладкой алюминиевой оболочки режущий ролик ножа поворачивают на 45° относительно его положения при кольцевых надрезах, укрепляют нож на кабеле и производят винтовой надрез от второго кольцевого надреза до конца кабеля (рис. 7.7, ж). Сжимая оболочку с конца кабеля, надрывают ее по линии винтового надреза с помощью пассатижей.
На расстоянии Г от конца жил (см. рис. 7.6) или И от среза поясной изоляции накладывают бандаж из кабельной пряжи или сухой суровой нитки (2 - 3 витка), снимают временные бандажи с концов жил, разматывают и обрывают по струне у кромок бандажей кабельную бумагу.
/-vm удалении гладкой алюминиевой оболочки режущий ролик ножа поворачивают на 45° относительно его положения при кольцевых надрезах, укрепляют нож на кабеле и производят винтовой надрез от второго кольцевого надреза до конца кабеля (рис. 7.7, ж). Сжимая оболочку с конца кабеля, надрывают ее по линии винтового надреза с помощью пассатижей.
На расстоянии Ж разматывают и обрывают по кромке бандажа 8 поясной изоляции черную полупроводящую бумагу, а затем - кабельную бумагу поясной изоляции.
Кабельная бумага является основной изоляцией кабелей высокого напряжения. После намотки на кабель ее пропитывают электроизоляционным маслом. При намотке на кабельную жилу ленты из бумаги подвергаются механическому натяжению, а в процессе укладки кабеля - изгибам, поэтому кабельная бумага должна обладать достаточно высокой механической прочностью при растяжении и изгибе.
Кабельные бумаги вырабатываются из сульфатной целлюлозы преимущественно жирного помола в целях обеспечения высоких механических свойств, большой плотности и малой пористости. Пропитывающие жидкие вещества (масло или маслоканифольный состав) разбиваются бумагой при пропитке на тонкие пленки и каналы, значительно повышая ее электрическую прочность. Электрическая прочность непро- питанной кабельной бумаги составляет 6...9 МВ/м, а пропитанной трансформаторным маслом - 70...80 МВ/м.
Кабельные бумаги, выпускаемые для изоляции жил силовых кабелей на напряжения 35, 110 и 220 кВ, отличаются друг от друга числом слоев, толщиной, объемной массой, воздухопроницаемостью и другими характеристиками.
Разводка и изгибание жил производятся следующим образом. Перед операцией, проверив, надета ли на кабель заготовка муфты или воронки (выправленные и очищенные муфты или воронки должны надеваться на один из соединяемых кабелей в самом начале разделки и располагаться на участке, предварительно обернутом чистой тряпкой), на концы изоляции жил накладывают бандажи из ниток.
Для изгибания жил используют шаблон. Радиус любого изгиба должен быть не менее десяти диаметров соединяемых жил. Во избежание загрязнения и увлажнения изоляции изгибание и разводку жил следует выполнять в полиэтиленовых или медицинских перчатках. При разводке все жилы у корня разделки плотно сжимают одной рукой, чтобы не повредить изоляции кромкой оболочки.
На расстоянии Г от конца жил (см. рис. 7.6) или И от среза поясной изоляции накладывают бандаж из кабельной пряжи или сухой суровой нитки (2-3 витка), снимают временные бандажи с концов жил, разматывают и обрывают по струне у кромок бандажей кабельную бумагу.
Затем монтируют заземляющий проводник. Он должен быть медным, многопроволочным. Для кабелей с сечениями жил 10, 16...24, 50... 120, 150...240 мм 2 рекомендуемые сечения заземляющих проводников соответственно 6, 10, 16 и 25 мм 2 .
Длина заземляющего провода определяется размерами соединительных муфт и видом опорных конструкций концевых муфт и заделок.
При использовании свинцовых соединительных муфт заземляющий провод крепится к проводящим оболочкам кабеля только бандажами. Броню кабеля зачищают и облуживают (обе бронелен- ты). Заземляющий провод закрепляют на броне бандажом из стальной проволоки и припаивают к обеим бронелентам и бандажу. Если кабель имеет проволочную броню, то бандаж и броню пропаивают кругом. Свободный конец заземляющего провода располагают вдоль неразделанного участка кабеля.
Вопросы для самоконтроля
I. 1. Что представляет собой кабель?
2. Что представляет собой провод?
3. Кабели с какой изоляцией вы знаете?
II. 1. От чего зависят размеры разделки проводов?
2. Каково основное требование при разделке проводов?
3. Какие инструменты используются при разделке?
III. 1. Поясните порядок разделки провода.
2. Поясните порядок разделки кабеля.
3. Как монтируется заземляющий проводник?
7.3. Соединение и оконцовка проводов и кабелей
Соединение и оконцовка медных и алюминиевых жил изолированных проводов производятся несколькими способами: опрес- совкой, сваркой (термитной, электрической, контактным разогревом, газовой), пайкой, механическим сжимом. Наиболее широкое применение получила опрессовка как наиболее дешевая и надежная.
Соединение и оконцовку с помощью пайки в настоящее время используют редКо, так как пайка хотя и обеспечивает надежность соединения, но трудоемка и требует значительного расхода цветных металлов. Сварка алюминиевых жил контактным разогревом отличается простотой, образованием надежного контакта, но требует наличия электроэнергии. Перспективной является термитная сварка, которая не требует использования громоздкого оборудования и технологически несложная. Выбор способа соединения, ответвления и оконцовки зависит от материала жил, их сечения, рассчетного напряжения и определяется наличием оборудования и материалов.
Опрессовку применяют для соединения и оконцовки как медных, так и алюминиевых жил проводов. Однако опрессовка алюминиевых жил имеет некоторые особенности, так как наличие оксидной пленки на них, а также на внутренней поверхности гильз и цилиндрической части наконечников требует тщательной очистки соединяемых элементов и специальных средств защиты от дальнейшего их окисления как в процессе создания контакта, так и во время эксплуатации.
Защитным средством контактных поверхностей служит кварце вазелиновая паста, состоящая из технического вазелина и кварцевого песка специального помола. При опрессовке твердые частицы кварца разрушают оксидную пленку, способствуя созданию надежных точечных контактов, а вазелин препятствует их окислению.
При подготовке опрессовки очищенную от остатков изоляции алюминиевую жилу покрывают кварцевазелиновой пастой, зачищают ее металлической щеткой, снимают тряпкой грязную смазку и наносят чистую. Трубчатую часть используемых наконечников и гильз также заполняют пастой.
Медные наконечники гильзы, а также жилы проводов и кабелей достаточно только зачистить до металлического блеска.
Различают три способа опрессовки: местное вдавливание, сплошное (многогранное) обжатие и комбинированное обжатие. При местном вдавливании образуемые лунки должны быть соосны опрес- совываемой жиле и между собой.
При соединении и оконцовке жил проводов опрессовкой необходимо обеспечить:
соблюдение чистоты контактных поверхностей; требуемое контактное давление; доведение обжатия до необходимых размеров; заданную по инструкции глубину опрессовки; правильный подбор матриц, пуансонов, наконечников или соединительных гильз;
правильное расположение лунок, образуемых в местах вдавливания.
Требуемое контактное давление обеспечивается правильным выбором инструмента для опрессовки (пуансона и матрицы) в соответствии с сечением и маркой жилы, а проверка его измерением глубины вдавливания после опрессовки и сравнением полученного значения со значением, приведенным в инструкции.
Наконечники или соединительные гильзы также выбираются^- соответствии с сечением и типом жилы. Правильность расположения лунок, образуемых в местах вдавливания, и расстояний
между ними определяется по специальным таблицам. Соединения и ответственные ответвления однопроволочных алюминиевых проводов с жилами сечением от 2,5 до 10 мм 2 производятся в гильзах серии ГАО, при этом максимальное суммарное сечение жил соединяемых проводов 32,5 мм 2 . Опрессовка гильз осуществляе тся одним вдавливанием при одностороннем заполнении их жилами и Двумя вдавливаниями - при двустороннем. Для соединения и оконцовки "проводов сечением более 10 мм 2 применяются гильзы серии ТА и наконечники серий ТА и ТАМ.
Опрессовка алюминиевых жил производится двумя вдавливаниями трубчатой части наконечника и четырьмя гильзы (по два вдавливания каждой жилы, введенной в гильзу). Медные жилы оп- рессовывают одним вдавливанием в наконечнике и двумя вдавливаниями в соединительной гильзе. Запрещается применять наконечники, не соответствующие сечению и конструкции жил. Длина алюминиевой гильзы и цилиндрической части алюминиевого наконечника обычно больше, чем длина медных гильзы и наконечника. Двузубым инструментом два вдавливания выполняются в один прием, а четыре - в два.
Опрессовку производят ручными клещами, а также механическими, пиротехническими и гидравлическими прессами с использованием сменных матриц и пуансонов.
Опрессовка алюминиевых жил в гильзах серии ГАО выполняется в определенной последовательности:
зачищают концы жил и внутреннюю поверхность гильзы до металлического блеска и смазывают кварцевазелиновой пастой; надевают гильзу на концы жил;
при суммарном сечении жил меньше номинального в гильзу вводят дополнительные жилы;
производят опрессовку вдавливанием однозубого пуансона в гильзу до срабатывания фиксирующего устройства пресс-клещей или до соприкосновения основания пуансона с матрицей (при отсутствии фиксирующего устройства);
изолируют опрессованные контактные соединения полиэтиленовыми колпачками.
Оконцовку алюминиевых жил кабелей выполняют в трубчатых наконечниках. Во избежание вытекания кабельного пропиточного состава щель в лопатке наконечника герметизируют двусторонним встречным вдавливанием с образованием полукруглых канавок в плоской части наконечника.
Однопроволочные секторные алюминиевые жилы перед вводом в наконечник скругляют специальным инструментом, после чего зачищают конец жилы, смазывают его кварцевазелиновой пастой и производят соединение или оконцовку в обычном порядке.
Соединение многопроволочных алюминиевых жил опрессовкой разрешается только для кабелей с сечением не более 95 мм 2 , рассчитанных на напряжение не выше 1000 В. Соединение многопроволочных алюминиевых жил кабелей с любыми сечениями, рассчитанных на напряжение 3... 10 кВ и выше, а также с сечениями более 95 мм 2 на напряжение до 1000 В следует производить сваркой или пайкой.
Для опрессовки алюминиевых и медно-алюминиевых кабельных наконечников серий ТА и ТАМ, а также алюминиевых соединительных гильз серии ГА на алюминиевых жилах проводов и кабелей с сечениями от 16 до 240 мм 2 выпускается универсальный ступенчатый аппарат (рис. 7.8) в двузубом и однозубом исполнении, а для жил с сечениями 120...240 мм 2 приспособления УНИ-1А и УНИ-2А соответственно в однозубом и двузубом исполнениях. Однозубым приспособлением опрессовка одного контакта производится за два приема прессами РМП-7 и РГП-7, а двузубым - в один прием прессами РГП-7, РМП-7 и ПГЭП-2.
Надежность контактного соединения обеспечивается строгим соблюдением последовательности опрессовки: выбор требуемого типоразмера наконечника или гильзы в соответствии с сечением и конструкцией опрессовываемой жилы (по маркировке на матрице инструмента); зачистка жилы и внутренней части наконечника или гильзы и смазывание их кварцевазелиновой пастой; скругле- ние секторных жил; надевание наконечника на конец жилы либо введение концов соединяемых жил в гильзу; выполнение опрессовки с помощью пуансона и матрицы (окончание процесса определяется касанием бортика пуансона плечиков матрицы).
Остаточная толщина в месте вдавливания после опрессовки (глубина вдавливания) измеряется специальным инструментом или штангенциркулем с насадкой (рис. 7.9), при этом проверяют также качество выполненного соединения.
Оконцовка медных многопроволочных проводов с сечениями жил 1 ...2,5 мм 2 выполняется опрессовкой в кольцевых наконечниках, а соединение - обжатием гребенчатым пуансоном и матрицей из комплекта ручных пресс-клещей. Места соедине-
ния до опрессовки обвертывают тонкой медной или латунной лен- той-фольгой.
Оконцовка медных многопроволочных проводов больших сечений производится в трубчатых наконечниках способом местного вдавливания. Соединяются медные жилы в трубчатых медных соединительных гильзах так же, как и алюминиевые, но без использования кварцевазелиновой пасты и меньшим (вдвое) числом вдавливаний.
Широко применяется новый способ оконцовки и соединения жил, изолированных проводов и кабелей - многогранное обжатие Ручным гидравлическим прессом ПГР-20 с комплектом инструмента, производящим одновременно шестигранное обжатие и местное вдавливание. Этот способ опрессовки обеспечивает надежный электрический контакт алюминиевых жил проводов и кабелей с сечениями от 16 до 240 мм 2 .
В связи с широким использованием проводов и кабелей с од- н °проволочными секторными алюминиевыми жилами больших сечений внедряется новый способ оконцовки, отличающийся простотой и экономичностью, - выпрессовка. С помощью специального пресса порохового действия производят оконцовку жил с сечениями от 16 до 95 мм 2 , меняя соответственно пуансоны и матрицы. Пресс косвенного действия, т.е. пуансон, перемещающийся под действием пороховых газов, ударяет по жиле, расположенной в матрице, и придает ее концу форму готового наконечника за один выстрел. Объемная выпрессовка наконечника из секторной монолитной жилы кабеля производится пиротехническим прессом ППО-95м.
При оконцовке однопроволочной жилы путем выпрессовки наконечника необходимо герметизировать место среза изоляции жилы, что производится так же, как и при использовании обычных наконечников.
В настоящее время отечественные заводы выпускают кабели марок АСБ и АСБГ новой конструкции - с алюминиевыми комбинированными секторными жилами с сечениями 120, 150 и 185 мм 2 . Комбинированная жила представляет собой сплошной сектор с одним повивом проволок по его периметру.
Соединение и оконцовка таких кабелей производятся способом опрессовки двумя местными вдавливаниями без предварительного скругления концов жил и с предварительным их скруглением специальным инструментом. Последнее целесообразно при большом числе соединений и оконцовок, сосредоточенных в одном месте.
Сварка - это образование неразъемного соединения деталей их плавлением или совместной деформацией.
При соединении и оконцовке алюминиевых жил сваркой любого вида необходимо выполнять некоторые общие требования: предохранять от пережигания отдельные проволоки; защищать изоляцию от перегрева и повреждения пламенем; предотвращать растекание алюминия;
защищать места соединения и оконцовки от коррозии, а алюминий от окисления.
Сварку производят только с торцов жил в вертикальном или слегка наклонном положении. Для отвода тепла применяют специальные охладители с комплектом сменных медных или бронзовых втулок, устанавливаемых на оголенные участки жил. Во избежание растекания алюминия сварка выполняется в специальных формах, при этом выходы жилы из формы уплотняют шнуровым асбестом. При газовой и термитной сварке для защиты изоляции от непосредственного действия пламени используют дисковые стальные экраны. Боковые поверхности отдельных проволок должны быть без следов подплавлений, пережогов и раковин, т.е. в монолитной части соединения их сечение не должно уменьшиться.
Для защиты алюминии ui ипп^л^ипл u t ____
ния пленки окиси алюминия с поверхности свариваемых жил применяются флюсы марок ВАМИ и АФ-4а. Выполненные соединения и оконцовки очищают от остатков флюса и шлаков, промывают бензином, покрывают влагостойким лаком и изолируют лентой или пластмассовым колпачком.
Электросварка однопроволочных алюминиевых жил сечением до 10 мм 2 выполняется клещами с угольным электродом без флюса и с флюсом. В первом случае сплавление концов жил в монолитный стержень производится в обойме, нагреваемой угольными электродами; во втором случае расплавление концов жил (предварительно зачищенных, скругленных и покрытых флюсом) производится непосредственно угольным электродом без обоймы до образования на их торцах шарика расплавленного металла. В обоих случаях источником электроэнергии для сварки служит паяльный трансформатор мощностью 0,5 кВ А со вторичным напряжением 6, 9, 12 В.
Электросварку скруток одножильных проводов как алюминиевых, так и медных с алюминиевыми (с суммарным сечением до 10 мм 2) выполняют без применения флюса стационарным полуавтоматическим сварочным аппаратом ВКЗ-1, который прекращает сварку в момент оплавления проводов на заданную длину. Производительность этого аппарата 2 - 3 сварки в минуту.
Электросварку многожильных проводов и кабелей контактным разогревом осуществляют с помощью угольного электрода и сварочного трансформатора со вторичным напряжением 6... 12 В.
Существует три разновидности сварочных трансформаторов.
В трансформаторах с нормальным магнитным рассеянием (рис. 7.10, а) первичная со ь вторичная <в 2 и реактивная со р обмотки размещены на основной части 1 магнитопровода. Подвижная же часть 2 магнитопровода, меняя регулируемый зазор 8, изменяет индуктивное сопротивление реактивной обмотки, включенной последовательно с нагрузкой. Чем больше зазор, тем меньше индуктивное сопротивление обмотки и больше сварочный ток / 2 . Подвижная часть магнитопровода перемещается с помощью электропривода с дистанционным управлением. Такие трансформаторы выпускаются на нормальные сварочные токи от 500 до 2000 А.
В трансформаторах с подвижными катушками (рис. 7.10, б) перемешается одна из обмоток, обычно вторичная со 2 . При сближении первичной и вторичной обмоток магнитная связь между ними усиливается, ток нагрузки растет, и наоборот. Такие трансформаторы рассчитаны на сварочные токи от 150 до 600 А.
В трансформаторе, схема которого показана на рис. 7.10, в, поворотный магнитный шунт 3, расположенный между вторичной Ю2 и первичной и, обмотками, закорачивает часть магнитного потока, создаваемого первичной обмоткой, т.е. чем меньше зазор между шунтом и основной частью 1 магнитопровода, тем меньший поток проходит через вторич- н Ук> обмотку и тем меньше сварочный ток / 2 .
соединение многопроволочных алюминиевых жил производится в два приема: сначала концы соединяемых жил сплавляются в монолитный стержень, а затем они свариваются в открытой форме. При оконцовке конец жилы вводится в гильзу наконечника и сплавляется с верхней выступающей частью гильзы в общий монолитный стержень. Электросварка контактным разогревом в основном применяется для соединений и ответвлений алюминиевых проводов малых сечений, особенно на линиях стендовой заготовки осветительных электропроводок. При оконцовке алюминиевых жил проводов и кабелей метод контактного разогрева не используется, поскольку малопроизводителен и требует применения литых алюминиевых наконечников.
Для сварки многопроволочных жил требуются: охладители со сменными втулками для жил разных сечений и проводами для подключения; открытые формочки (стальные или угольные для сварки жил встык или разъемные для сплавления жил в монолит); присадочные прутки (из алюминия или меди диаметром 3... 8 мм); асбестовый шнур (или листовой асбест толщиной 2...3 мм) для уплотнения формочек; флюсы (для покрытия поверхности свариваемых жил с целью удаления окиси металла, образующейся в процессе сварки).
| |
 |
Кроме электросварки угольным электродом существует сварка в среде защитного газа. Например, оконцовку алюминиевых жил сечением от 16 до 240 мм 2 выполняют в наконечниках серии LLIAC, которые приваривают к жиле полуавтоматом типа ПРМ или ручной аргонно-дуговой сваркой неплавящимся (вольфрамовым) электродом, без применения флюсов. При этом в качестве защитного газа от кислорода воздуха используется аргон первого сорта А, а для пополнения сварочной ванны металлом служит присадочная проволока из алюминиевого сплава марки СвПК5.
Надежным способом соединения алюминиевых жил проводов и кабелей является газовая сварка, при которой соединение и оконцовка жил алюминиевых проводов выполняются в пламени горючих газов: ацетилена, бензинокислородной смеси или про- пан-бутана. Смесь пропан-бутана отличается от других газов способностью сжижаться при небольших давлениях, а также высокой теплотворной способностью. Небольшое внутреннее давление сжиженной смеси пропан-бутана позволяют хранить и перевозить ее в малогабаритных тонкостенных баллонах.
Соединение жил алюминиевых проводов и кабелей с сечениями от 16 до 240 мм 2 может выполняться также пропанокислород- ной сваркой в стальных формах с помощью многопламенной горелки, при этом горючим газом является пропан, а окислителем - кислород. В этом случае применяют флюс марки ВАМИ и присадочную сварочную проволоку марок СвАК5 или СвА5С с диаметром 2 и 4 мм в зависимости от сечения жил.
Интенсивное рассеяние тепла в окружающее пространство при газовой сварке (особенно при многопламенной пропанокислород- ной) вызывает необходимость ограждения зоны сварки асбестовыми экранами, устанавливаемыми вплотную к торцам форм. Охладители закрепляются на оголенных участках жил за экранами, при этом изоляцию свариваемой жилы за охладителем защищают листовым асбестом на расстоянии не менее 100 мм. На остальные жилы надевают поливинилхлоридные трубки и экранируют их листом асбестового картона.
Возможность постепенного отвода горелки при завершении сварки позволяет заполнить возникающие при кристаллизации металла усадочные раковины в соединении подплавленным к ним присадочным материалом. Вместе с тем общее время сварки должно быть минимально возможным во избежание перегрева жил и порчи изоляции проводника.
Газовая сварка так же, как и электрическая, производится в два приема: сначала сплавляют концы многопроволочных жил в монолитный стержень, а затем сваривают между собой монолитные жилы. При оконцовке жил наконечником расплавляют верхнюю часть его гильзы (венчик) вместе с торцом алюминиевой жилы.
Для газовой сварки выпускают наборы инструментов и приспособлений, например для пропан-воздушной - набор НСП-1, состоящий из двух баллонов, газовоздушной горелки и резинового Шланга с краном. Пропан-бутановые горелки успешно применяются при выполнении соединений свинцовой оболочки кабеля с корпусом свинцовых муфт и сварке заземления оболочки кабелей. Скрутки алюминиевых проводов с сечениями до 10 мм 2 в коробках свариваются с помощью пропан-бутановой горелки с остронаправленным пламенем.
х ____ спалим, вызыва-
шщим раздражение и воспаление слизистой оболочки носоглотки и глаз, а также головную боль, поэтому работающим с этим газом надо строго соблюдать правила техники безопасности: работать с пропан-бутановой горелкой только при включенной вентиляции, а в кабельных туннелях и колодцах - в присутствии наблюдающего лица.
Сжиженный пропан-бутан, попав на тело, может вызвать обмораживание, поэтому его необходимо быстро смыть водой.
Пайка и соединение сжимами. Технологический процесс образования неразъемного соединения металлических деталей нагревом и заполнением зазора между ними расплавленным припоем, образующим после кристаллизации (застывания) прочный механический спай (шов), называется пайкой. В процессе пайки происходят взаимное растворение и диффузия припоя и основного металла, чем обеспечивается после затвердевания определенная механическая прочность места соединения. В отличие от сварки при пайке основной металл соединяемых деталей не расплавляется, так как температура плавления припоя всегда ниже температуры плавления соединяемых металлов. Спаиваемые детали нагреваются паяльником, газовой горелкой, в печах, токами высокой частоты.
Для выполнения контактных соединений преимущественно используются сварка и опрессовка. Пайку же применяют в качестве основного метода лишь при выполнении ответвлений медных жил с сечениями 16... 185 мм 2 . В остальных случаях пайка применяется лишь при невозможности сварки или опрессовки.
Пайка отличается простотой технологии, но она очень трудоемка. При соблюдении всех технологических требований припой обеспечивает высокую адгезию материалов соединяемых жил, чему способствует применение флюсов, которые в соединении с окислами образуют шлаки и препятствуют окислению, а также повышают жидкотекучесть припоев.
Пайку выполняют пропан-бутановой горелкой или бензиновой паяльной лампой с использованием следующих припоев: для алюминиевых жил - оловянистого марки А (олова - 40 %, цинка - 58,5 %, меди - 1,5 %) с температурой плавления 400...425 °С, цинкоалюминиевого марки ЦА-15 (цинка - 85%, алюминия - 15%) с температурой плавления 550...600°С и цинкооловянис- того марки ЦО-12 (олова - 12 %, цинка - 88 %) с температурой плавления 500...550"С, а для медных - оловянисто-свинцового марки ПОССу-35-0,5 (олова - 34...36 %, сурьмы - 0,2...0,5 %, остальное - свинец) с температурой плавления 245 °С или марки ПОССу-40-0,5.
В качестве флюса при пайке медных жил, а также проводников заземления к броне и свинцовой оболочке кабелей применяют паяльную пасту (10 мае. ч. канифоли, 3 мае. ч. хлористого цинка и 1 мае. ч. воды или этилового спирта), канифоль, паяльный жир и стеарин. При оконцовке алюминиевых жил используется флюс марки ВАМИ (хлористого калия - 50...55 %, хлористого натрия - 30...35% и криолита марки К-1 - 20... 10%), а для соединения алюминиевых жил кабелей в муфтах - флюс марки АФ-4А (хлористого калия - 50 %, хлористого натрия - 28 %, хлористого лития - 14 %, фтористого натрия - 8 %). Температура плавления обоих флюсов около 600 °С.
Припои, представляющие собой чистые металлы или сплавы и применяющиеся в качестве связующих веществ при пайке, должны иметь температуру плавления значительно ниже, чем соединяемые им металлические части. Припои делятся на легкоплавкие и тугоплавкие. Легкоплавкие (мягкие) припои имеют температуру плавления ниже 500 °С, а тугоплавкие (твердые) выше 500 °С.
В марках припоев буква П, расположенная на первом месте, обозначает припой, стоящие за ней буквы - название элемента (О - олово, Су - сурьма, С - свине
11.27. Во время прокладки кабель в проходных колодцах и концы кабеля в месте монтажа должны быть выложены на консолях по форме колодца. При этом должны соблюдаться допустимые радиусы изгибов кабеля, указанные в ГОСТ. Если для монтажа или для проверки оставляются длинные концы (более 3 м), то выкладку концов производят спайщики в процессе монтажа. При прокладке эти концы должны скручиваться в бухты и аккуратно укладываться на дно колодца. Бухты кабеля малой емкости должны подвязываться к металлоконструкциям - кронштейнам и консолям.
11.28. При подборе муфт для монтажа кабеля учитываются следующие его характеристики: тип и емкость кабеля, внешний диаметр оболочки и защитного шланга. Муфты подбираются по их техническим условиям на свинцовые или полиэтиленовые, а также по действующим нормативным документам по монтажу конкретных марок кабелей. Размеры разделки кабелей типа ТП с различными покровами, а также ТГ и ТБ с диаметром жил 0,5 мм, приведены на рис. 11.6 и в табл. 11.1.
Рис. 11.6. Размеры разделки концов при монтаже муфт на кабелях:
а) ТГ, ТПП, ТПВ; б) ТБ; в) ТППБ, ТППБШп;
1 - сердечник кабеля; 2 - свинцовая оболочка; 3 - пластмассовая оболочка; 4 - стальная гофрированная оболочка; 5 - стальные ленты брони; 6 - кабельная пряжа; 7 - защитный полиэтиленовый шланг
Таблица 11.1
Разделка кабелей ТГ, ТБ, ТПП, ТППБ, ТППБШп
|
Длина, мм |
Число пар кабеля |
|||||||||||||||
|
1000 |
1200 |
|||||||||||||||
|
L |
||||||||||||||||
|
l |
||||||||||||||||
|
l 1 |
||||||||||||||||
|
l 2 |
||||||||||||||||
|
L 1 |
||||||||||||||||
|
l 3 |
||||||||||||||||
|
l 4 |
- |
|||||||||||||||
|
l 5 |
- |
|||||||||||||||
Примечания:
1. В числителе указана длина участков L и L 1 для муфты с ненумерованными жилами, а в знаменателе - с нумерованными.
2. Длины L , l , l 1 , l 2 указаны для кабелей ТГ, ТПП (рис. 11.6, а) и ТБ (рис. 11.6, б).
3. Длины L 1 , l 3 - l 5 указаны для кабелей ТППБ и ТППБШп (рис. 11.6, в).
4. На кабелях с разнонаправленной скруткой жил указанную длину разделки следует увеличить в 2 - 3 раза для обеспечения возможности качественной разборки сердечника на пары.
11.29. По размерам подобранных муфт на сращиваемых концах кабелей делаются отметки местоположения муфт и намечаются места обрезов оболочки и защитных покровов, а также участок оболочки, который должен зачищаться. Отметки обрезов наносят на оболочку и защитные покровы кабельным ножом. Обрезы оболочек выполняются таким образом, чтобы обеспечить необходимую величину их захода в корпус муфты. Величина захода оболочки в муфту в среднем 10 - 15 мм.
11.30. Длина зачищаемого участка оболочки зависит от типа кабеля и метода восстановления оболочки. Для пайки свинцовых муфт достаточно зачищенных участков оболочки длиной 60 - 80 мм. На такую же длину зачищаются полиэтиленовые оболочки или шланги в том случае, если они восстанавливаются методом наплавления полиэтиленовой ленты под стеклолентой. Если же оболочка восстанавливается с помощью трубок ТУТ, то длина зачищаемого участка увеличивается до длины применяемого отрезка ТУТ. Зачищаемый участок оболочки обезжиривается ацетоном или бензином Б-70. Особенно тщательно должны обезжириваться и зачищаться места наложения подклеивающего слоя.
Зачистка оболочки выполняется кабельным ножом по всему периметру. Для зачистки металлических оболочек может применяться стальная кордная щетка, а для зачистки полиэтиленовых оболочек - абразивная шкурка или бумага. Применение абразивных материалов допускается только при использовании трубок ТУТ, так как в этом случае шероховатая поверхность в месте наложения подклеивающего слоя повышает надежность соединения, а мелкие посторонние включения при этом не влияют на его качество.
11.31. Для удаления с конца кабеля свинцовой оболочки на ней в намеченном месте делают круговой надрез, и оболочка легко стягивается с сердечника (у городских кабелей емкостью до 300 ´ 2). Для кабелей емкостью более 300 ´ 2, кроме кругового надреза, выполняют еще один или два продольных надреза, идущих от кругового надреза к концу кабеля, на расстоянии 10 - 15 мм друг от друга. При одном продольном надрезе оболочку, начиная с конца, постепенно раздвигают и снимают с сердечника. При двух продольных надрезах конец полоски между ними захватывают плоскогубцами, и полоска удаляется путем накручивания ее на плоскогубцы. Затем кромки раздвигают и оболочку снимают с сердечника. При выполнении надрезов следует соблюдать осторожность, чтобы не повредить внутренние элементы кабеля.
11.32. При разделке кабелей ТПП для облегчения выполнения надрезов оболочки ее следует предварительно прогреть пламенем газовой горелки или паяльной лампы. После удаления оболочки лента спирально наложенного экрана кабеля ТПП скручивается в рулон и подвязывается у обреза оболочки. Если экранную ленту смотать невозможно, у обреза оболочки оставляют участок экрана длиной 20 мм. Экранная лента у обреза оболочки закрепляется бандажом из голой медной проволоки.
Такой же участок экрана оставляют и на кабелях с алюмополиэтиленовым экраном (ТППэп), для этого на указанном расстоянии от кругового надреза оболочки делается еще один круговой надрез, а затем между ними - продольный. Все надрезы выполняются на предварительно прогретой оболочке тупым ножом или стальной пластиной, чтобы не разрезать экран. Полоску оболочки между круговыми надрезами постепенно осторожно отделяют от экрана.
Поясную изоляцию из пластмассовых лент разматывают, ленты скручивают в рулоны и подвязывают у обреза оболочки, там же подвязывают и экранную проволоку. Если ленты поясной изоляции невозможно отделить друг от друга, они обрезаются на расстоянии 5 - 10 мм от обреза экрана.
11.33. При разделке кабелей типа Т у обреза свинцовой оболочки кабелей с бумажной изоляцией жил на сердечник накладывается бандаж из двух витков миткалевой ленты, который осторожно заталкивают под оболочку на глубину 3 - 5 мм. Бумажные ленты поясной изоляции сматывают с сердечника и обрезают на расстоянии 5 мм от обреза оболочки.
Сердечники кабелей с бумажной изоляцией жил перед монтажом прошпаривают кабельной массой типа МКП при температуре 120 °С. Бумажные гильзы, миткалевую ленту и суровые нитки прошпаривают одновременно с прошпаркой кабеля. Допускается производить монтаж муфт без предварительной прошпарки, если есть возможность восстановить качество бумажной изоляции жил готового сростка, просушивая его горячим воздухом.
11.34. При разделке бронированных кабелей их концы в котловане непосредственно перед монтажом укладывают на монтажный станок или монтажные козлы, которые устанавливаются на расстоянии 0,35 - 0,5 м от оси траншеи. Выкладку следует производить, строго соблюдая допустимый радиус из гиба, указанный в ГОСТ для данного типа или марки кабеля. После выкладки производится разметка концов по защитным покровам. Кабельную пряжу или защитный полиэтиленовый шланг обрезают на расстоянии 30 - 60 мм от обреза бронелент. Перед выполнением обреза наружный покров из кабельной пряжи закрепляют проволочным бандажом, для которого используется мягкая проволока диаметром 1,0 - 1,5 мм.
При разделке кабелей с броней из круглых проволок бандаж состоит из 10 - 12 витков стальной оцинкованной проволоки диаметром 3 мм. Чтобы бандаж был достаточно плотным, его рекомендуется накладывать с помощью клетневки. На кабелях с броней из плоских лент кабельная пряжа обрезается на расстоянии 5 мм от бандажа, а на кабелях с броней из круглых проволок - сматывается в клубок и сохраняется.
Обнаженную броню очищают от битума, для чего ее слегка нагревают и удаляют расплавленный битум сухой ветошью. Затем броню протирают ветошью, смоченной в бензине. На расстоянии 25 - 30 мм от обреза наружного покрова или шланга на участке 30 мм броню зачищают стальной щеткой. Зачищенный участок протирают чистой, смоченной в бензине или ацетоне ветошью и залуживают. Бронеленты залуживаются не менее, чем на 1/3 окружности, причем залуженный участок должен перекрывать обе стальные ленты. Залуженный участок стальных бронепроволок должен перекрывать не менее 50 % проволок. Залуживание стальной брони производится припоем ПОССу-30-2 с применением в качестве флюса пасты ПБК-26.
На залуженный участок брони накладывается бандаж из луженой медной проволоки диаметром 1,2 мм, состоящий из 4 - 5 витков, который припаивается к залуженному участку брони. Длина проволоки должна быть достаточной для того, чтобы использовать концы бандажей с обеих сторон муфты в качестве перемычки между броней сращиваемых кабелей, а свободные концы проволок скручивают в жгуты (рис. 11.7).
Стальные бронеленты в намеченном месте надпиливают напильником, разматывают, начиная с конца кабеля, и обламывают. Заусенцы удаляют напильником. На кабелях с броней из круглых проволок поверх бандажа из медной проволоки клетневкой накладывают бандаж из 15 - 20 витков стальной оцинкованной проволоки диаметром 3 мм, при этом жгут медных проволок укладывают вдоль кабеля в сторону муфты. После закрепления бандажа все бронепроволоки отделяют от кабеля и выпрямляют, затем перегибают на 180°, укладывают вдоль кабеля и закрепляют перевязкой.

Рис. 11.7. Наложение бандажей и устройство перемычек:
1 - кабельная пряжа; 2 - бандаж на кабельной пряже; 3 - бандаж на бронелентах; 4 - жгут медных проволок; 5 - провод перемычки между оболочками
После удаления бронелент разматывают подброневые покровы (подушку) и обрезают их на расстоянии 2 - 3 мм от обреза бронелент. На кабелях с круглыми бронепроволоками подброневые покровы не обрезают, а сматывают в клубки и подвязывают к кабелю у отгиба бронепроволок. Освобожденную от защитных покровов оболочку протирают ветошью, смоченной в бензине. По размерам муфты производится разметка концов по оболочке, отмечаются места обреза оболочки и участки, подлежащие зачистке, после которой оболочку надрезают и удаляют. Затем на концы надвигаются части муфты и трубки ТУТ, предназначенные для восстановления оболочки и защитного полиэтиленового шланга.
11.35. При разделке подвесных кабелей разметку концов кабеля с несущим стальным канатом следует производить таким образом, чтобы во время монтажа сростка на участках с отделенным канатом можно было разместить части муфты. Ориентировочные размеры разделки подвесных кабелей приведены в табл. 11.2.
Таблица 11.2
Размеры разделки кабеля с несущим канатом марки ТППт с диаметром жил 0,5 мм
|
Число пар кабеля |
Длина удаляемого участка перемычки, мм |
Длина удаляемого участка оболочки, мм |
Длина разделки и удаления оболочки троса, мм, при способе соединения |
||
|
гильзой |
клеммой |
сплетением |
|||
|
530/41 |
800/150 |
800/200 |
|||
|
530/41 |
800/150 |
800/200 |
|||
|
1000 |
675/41 |
1000/150 |
1000/200 |
||
|
1000 |
785/41 |
1000/200 |
1000/200 |
||
|
1200 |
945/41 |
1200/250 |
1200/250 |
||
Примечание. В числителе указана длина разделки троса, а в знаменателе - длина удаляемого участка оболочки троса.
Перемычка между оболочкой кабеля и оболочкой каната прорезается кабельным ножом. На оболочке каната для ее удаления выполняют круговые и продольные надрезы, или просто срезают ее ножом. При необходимости канат укорачивается до нужного размера, для чего на расстоянии 5 - 7 мм от места будущего обреза на проволоки каната накладывается бандаж из 4 - 5 витков стальной проволоки, а затем проволоки каната надпиливают и обламывают.
Многожильный телефонный кабель ТПП на протяжении нескольких десятилетий остается основным при прокладке городских телефонных сетей.
Широкая номенклатура этого кабеля позволяет использовать его на всех участках телефонной линии связи и прокладывать в открытом грунте, коллекторах, на опорах, внутри и снаружи зданий.
Десятипарный ТПП используется для подключения абонентов сети к магистральной телефонной линии. Для расшивки кабеля на плинт в распределительной телефонной коробке используют определенный порядок цветовой нумерации пар в кабеле.
Специалисты компании ООО «Кабель-Центр » советуют использовать для монтажа только сертифицированный кабель известных производителей. В противном случае можно столкнуться с нестандартной расцветкой изоляции жил и несоответствием цветовой нумерации пар.
Что надо знать о структуре кабеля ТППэп
В настоящее время в телефонной сети в качестве основного городского используется экранированный кабель ТППэп.
Однопроволочные медные изолированные жилы кабеля попарно скручены с небольшим шагом повива. Сплошная полиэтиленовая изоляция проводников паре отличается по цвету и соответствует стандарту цветового счета пар.
Пары скручиваются в элементарные пучки, состоящие из 5 или 10 пар. Элементарный пучок скрепляется с помощью синтетической нити. Кроме этого он имеет цветную нить, которая отличает пучки друг от друга. Сердечник ТПП 10х2х0,5 состоит из одного десятипарного элементарного пучка.
Поверх сердечника накладывается поясная изоляция из лент ПЭТФ, которая сохраняет геометрическую форму и служит изоляции жил от механического и теплового воздействия. Поверх поясной изоляции накладывается пленочный экран толщиной 0,1 мм из алюминиевой фольги нанесенной на полимерную ленту. Под металлическим слоем экрана прокладывается не изолированная контактная медная проволока.
Верхний слой кабеля -защитная оболочка из полиэтилена высокого давления.
На сайте дилерской компании «Кабель-Центр» вы можете приобрести по заводской цене сертифицированный кабель ТППэп 10х2х0,5 .
Цветовой счет (распайка) кабеля ТПП 10 пар
Порядок распайки десятипарного телефонного кабеля на плинте определяется стандартом, в котором каждой паре проводников присваивается номер, соответствующий цветовой комбинации жил пары.
Распределительные коробки, которые устанавливаются в здании, позволяют связать многопарный магистральный кабель связи ТППэп с однопарным абонентским ТРП. С его помощью и осуществляется подключение АТС к телефонной розетке в квартире.
Перед расшивкой кабеля с него специальным инструментом снимают оболочку, поясную изоляцию и экран на расстоянии 1,5 м от края и скрепляют его изолентой Затем вытаскивают по одной паре и заводят в плинт.
Цветовой счет ТПП в соответствии со стандартом, учитывая, что счет на плинтах ведется с «0»:
- Первые пять пар - бело-голубая, бело-оранжевая, бело-зеленая, бело-коричневая, бело-серая.
- Вторые пять пар - красно-голубая, красно-оранжевая, красно-зеленая, красно-коричневая, красно-серая.
Снимать изоляцию с проводников не надо, так как контакты плинтов содержат ножи, которые ее перерезают и обеспечивают электрическое соединение.
Еще несколько десятилетий назад применялись для обычной телефонии. Конструкция данных кабелей практически не изменилась, но заметно усовершенствовалась аппаратура, которую «вешают» на эти кабели. Сегодня скорость передачи информации посредством xDSL- технологий достигает сотен Мбит/с. Ввиду наличия огромного количества различных кабелей без маркировки в названии кабелей с указанием основных параметров не обойтись.
Рассмотрим, к примеру, 20х2х0,4 с целью примера расшифровки:
телефонный (Т) кабель с полиэтиленовой изоляцией жил (П), с полиэтиленовой изоляцией оболочки (П), с пленочным экраном (эп), с гидрофобным заполнителем (З) и броневым покровом (Б).
Числовые обозначения расшифровываются следующим образом:
20х2 - кабель имеет в своем сердечнике 20 пар;
0,4 - диаметра жилы в мм.
В кабелях ТСВ вторая и третья буквы расшифровываются так:
Буква С - станционный, В - виниловая оболочка.
Для кабелей малопарных в маркировке добавляют букву М - МТППЗ, МТППэпЗ.
Кабели КАПЗ, КАПЗоп практически не отличаются от МТППЗ и расшифровка их такова: кабель (К) абонентский (А) с полиэтиленовой изоляцией (П) и гидрофобным заполнителем (З).
О системах скрутки жил в кабеле типа ТПП
На сегодняшний день кабели с повивной скруткой уже не производят, но еще используют.
Рис. 1 - расположение пар в повивном кабеле.
Рис. 2 - Конструкция повивного кабеля
Подобный кабель обладает небогатой расцветкой жил - 1 пара красная, 2 пара синяя, остальные пары одинакового цвета. Подсчет пар в таком кабеле сложен, что способствовало менее качественным работам и частым ошибкам при спайке. Положительная сторона у данного кабеля, пожалуй, меньшая толщина кабеля, если сравнивать с пучковой скруткой.
Пучковая скрутка

Рис. 3 - пучковая скрутка
На рисунке изображены: под цифрой 1 - пара жил; 2 - четверка жил; 3 - элементарный пучок; изоляция; 5 - экран; 6 - п/эт оболочка; 7 - экранная проволока.
Кабель с подобной скруткой представляет собой изделие, в котором пары скручены пучками по 5 или 10 штук. Пучки формируются двумя нитками, которые обвивают пучок, а также содержат специальную цветную нить для отличия пучков друг от друга.

Рис. 4 - Таблица расцветки пар в десятке кабеля ТПВ, ТПП, ТСВ, ТППэп, ТППэпЗ

Рис. 5 - Расцветка пар кабеля ТПП
Зарядка плинтов бокса БКТ кабелем ТППэпЗ
Порядок проведения счёта пар и четвёрок по цветам прописан в соответствующих стандартах.
Жилы кабелей, собранные в пучки, обматываются ПВХ лентой с целью защиты изоляции от негативных влияний температур. Следующим слоем идёт экран и лужёная жила. И далее оболочка. Первоначально изготавливали кабель ТПВ с виниловой оболочкой. В процессе применения кабеля в грунте было замечено, что он теряет свои свойства вследствие действия влаги. Позже был разработан кабель ТПП с полиэтиленовой оболочкой, который оказался менее подверженным действию влаги, однако более пожароопасным. Поэтому в зависимости от условий, в которых применяют кабель, выбирают модификацию с соответствующей оболочкой.
Заказанный товар у компании "Вионет" вы можете получить в городах:
В Анапе, Архангельске, в Абакане, в Адлере, в Актау, в Альметьевске, в Актюбинске, в Алматы, в Аснане, в Анадыре, в Ангарске, в Астрахани, в Апатитах, в Атырау, в Арзамасе;
В Благовещенске, в Балаково, в Бийске, в Белгороде, в Балхаше, в Боровичах, в Брянске, в Братске, в Белогорске, в Борисоглебске, в Березниках, в Барнауле, в Бугульме, в Буденновске;
В Вологде, в Волгограде, Во Владимире, в Великом Новгороде, в Волгодонске, в Великих Луках, в Воронеже, во Владивостоке, в Волжске, в Волжском;
В Железнодорожном; в Екатеринбурге, в Дзержинске, в Димитровграде, в Забайкальске, в Зеленодольске, в Ижевске, в Иваново, в Йошкар-Оле, в Иркутске;
В Кургане, в Казани, в Калуге, в Краснодаре, в Костроме, в Кемерово, в Каменск-Уральском, в Караганде, в Кирове, в Кокчетаве, в Коломне, в Котласе, в Красноярске, в Кузнецке, в Курске, в Кустанае, в Кызыл-Орде, в Калининграде, в Камышине, в Комсомольске-на-Амуре;
В Москве, в Магадане, в Мурманске, в Миассе, в Магнитогорске, в Липецке;
В Нижнем Тагиле; в Нижнем Новгороде, в Нижнекамске, в Новом Уренгое, в Набережных Челнах, в Ногинске, в Нальчике, в Нефтекамске, в Невинномысске, в Новороссийске, в Новочебоксарске, в Новомосковске, в Новокузнецке, в Ноябрьске, в Новосибирске, в Нижневартовске;
В Орске, в Орле, в Обнинске, в Оренбурге, в Омске, в Октябрьском;
В Перми, в Подольске, в Петрозаводске, в Пскове, в Пензе, в Петропавловск - Камчатском, в Петропавловске, в Пушкино, в Павлодаре, в Пятигорске;
В Рязани, в Рыбинске, в Ростове-на-Дону, в Россоши;
В Санкт-Петербурге, в Сыктывкаре, в Севастополе, в Северодвинске, в Салавате, в Старом Осколе, в Саранске, в Саратове, в Самаре, в Серпухове, в Смоленске, в Семипалатинске, в Сочи, в Солнечногорске, в Ставрополе, в Стерлитамаке, в Сызрани, в Сургуте;
В Твери, в Туле, в Туапсе, в Тюмени, в Тамбове, в Таганроге, в Тольятти, в Таразе, в Талды-Кургане, в Томске;
В Ульяновске, в Уфе, в Уссурийске, в Улан-Удэ, в Ухте, в Уральске, в Усть-Каменногорске, в Хабаровске, в Ханты-Мансийске, в Чите, в Череповце, в Челябинске, в Чебоксарах, в Чимкенте, в Энгельсе, в Экибастузе, в Ярославле, в Якутске, в Шахтах, в Южно-Сахалинске.
Конструкция кабелей связи ТПП (ТППэп, ТППэпЗ, ТСВ, ТПВ)
О маркировке ТПП (ТППэп, ТППэпЗ, ТСВ, ТПВ).
Для примера возьмём что-нибудь подлиннее, например ТППэпЗБ 100 х 2 х 0,5
Т - телефонный.
П - полиэтиленовая изоляция жил кабеля.
П - полиэтиленовая изоляция оболочки (В - виниловая).
эп - обозначает, что в кабеле плёночный экран. Ранее чаще использовалась алюминиевая фольга, в этом случае буквы не пишутся.
З - заполненный, то есть содержит гидрофобный заполнитель. По народному "жирный".
Б - содержит броневой покров, то есть, обмотан жестяной лентой.
По обозначению бронепокровов (буквы "К", "Б" ) и подушек (буквы "п", "л", "2л" и "в" ) страница → Защитные покровы
100 х 2 - имеет в своём сердечнике 100 пар. Следует заметить, что в кабелях с ёмкостью 50 пар и более, присутствуют запасные пары. То есть в данном кабеле пар будет 103, или 206 жил. (число запасных пар непостоянно и зависит от производителя кабеля).
Кабеля этого типа выпускаются с числом пар от 5 до 600, причём кое где ещё действуют кабеля и большей парной ёмкости (до 2400 пар).
0,5 - диаметр жил. Сейчас выпускают ТПП с диаметрами жил 0.32, 0.4, 0.5, 0.64 мм, раньше встречался и более экзотические диаметр 0.7 мм.
В кабеле ТСВ буква "С " обозначает станционный, а все возможные варианты маркировки на странице → Кабели телефонные
МТППЗ, МТППэпЗ, КАПЗ, КАПЗоп
Кабеля с меньшим числом пар стали выпускать относительно недавно и в маркировке к привычному ТПП спереди добавили букву М, то есть малопарный . Бывают 5-и, 4-х, 3-х, 2-х и однопарные. Отсутствие букв "эп" в маркировке МТППЗ не обозначает, что экран в нём из фольги, в таком кабеле его вообще нет .
КАПЗ от МТППЗ ни чем не отличается, разве что бывает с толщиной жилы 0.9 и 1.2 мм. КАПЗоп содержит стальную оплётку с дополнительной полиэтиленовой изоляцией. Расшифровка маркировки: "К" - кабель, "А" - абонентский, "П" - полиэтиленовая изоляция, "З" - заполненный (с гидрофобным наполнителем).
Расшифровке маркировки оптоволоконных кабелей посвящён: → Справочник по маркировке и назначению оптоволоконных кабелей
Конструкция ТПП, ТППэп, ТППэпЗ, ТСВ, ТПВ, МТППЗ, МТППэпЗ, КАПЗ, КАПЗоп
О системах скрутки жил в кабеле типа ТПП
В кабелях ТПП жилы могут иметь повивную и пучковую скрутку.
Повивная скрутка
Кабеля с повивной скруткой сейчас видимо не выпускаются, но ещё используются. Повивная система скрутки осталась такой же, как старом свинцовом кабеле типа ТГ (кстати ТГ расшифровывается, как телефонный голый). Пары делятся на слои, называемые повивами. В разных по ёмкости кабелях количество пар в каждом повиве различно.
Для большей наглядности картинка, показывающая расположение пар в повивном кабеле. ТПП 50 х 2.
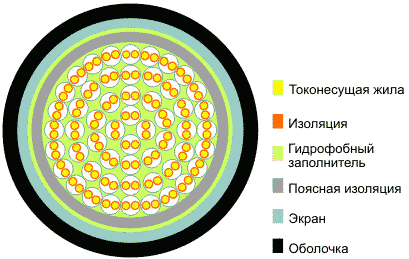
Повивной кабель имеет, как правило, бедную расцветку жил. Первая пара в повиве красная, вторая синяя, и она же задаёт направление счёта (по часовой или против), остальные одинакового цвета. Повивы разделены нитками и при снятии оболочки не распадаются; то есть, снимаем первую пару ниток, рассыпается последний повив, далее предпоследний. Надо сказать, что из-за сложности счёта в таком кабеле спайщики часто ошибались с подсчётом пар, либо вовсе игнорировали его. Жилы сращивались просто попарно без учёта счёта, а собирались на последнем этапе монтажа кабеля при прозвонке. Так что вся эта система не прижилась. Некоторый плюс повивного кабеля в меньшей толщине кабеля. Пары в нём укладываются плотнее и сотня повивная заметно тоньше сотни скрученной пучками.
Пучковая скрутка
А вот как выглядит эта расцветка в модуле СМЖ при монтаже муфты:
Официально о монтаже модулей СМЖ на странице Сращивание токопроводящих жил и восстановление их изоляции
Учитывая, что пары на плинтах и кроссах (громполосах) принято считать с "0", то разводка жил приобретает следующий вид:
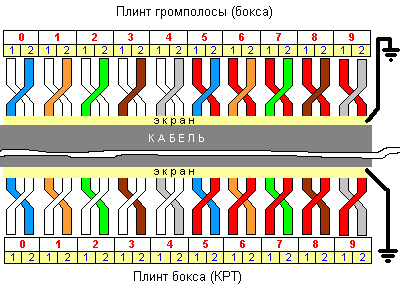
Так выглядит зарядка плинта на фотографии. Учитывая, что это вид сзади счёт перевёрнут наоборот.
Стоит заметить, что такая разводка не обязательна и долгое время носила рекомендательный характер. Станционным монтажникам или спайщикам при монтаже удобно пользоваться этой расцветкой, избегая лишней прозвонки. Но пользуются ей не все и не всегда именно такой, например, встречаются участки, которые первыми считают пары с красными жилами. Что касается эксплуатации, то кое где сохранился повивной кабель или кабель с другой расцветкой пар (выпускались когда-то и такие) и кабельщики заряжая коробки игнорируют цветовой счёт, полагаясь на прозвонку. Так что, разрезая кабель в длине, и выбирая бело-голубую пару, вы не обязательно выбираете нулевую (первую).
Порядок счёта пар и четвёрок по цветам оговорен в некоторых стандартах. Цвета и счёт в повивном четвёрочном кабеле прописан в ГОСТ 15125-92. Кабели связи симметричные высокочастотные с кордельно-полистирольной изоляцией. Технические условия. И в ГОСТ Р 54429-2011. Кабели связи симметричные для цифровых систем передачи. Общие технические условия. В приложении прописан порядок счета, как пар, так и четвёрок. Выписки из этихдокументов по ссылкам:
Цветовой счёт в симметричных парных кабелях связи
Цветовой счёт в четвёрочных кабелях связи
Следующим слоем идёт экран, сейчас в основном выпускается с плёночной основой (буквы "эп" в маркировке). Вместе с экраном всегда идёт лужёная, без изоляции жила.
Ну и наконец оболочка .
Первым после свинцовых ТГ появился кабель ТПВ в котором оболочка была виниловой. Первоначально считалось, что этот кабель предназначен для наружной прокладки и прокладки в грунт, и использовался повсеместно. Но вскоре было замечено, что в грунте он теряет изоляционные свойства из-за "намокания". Отличается от ТПП цветом: бывает синим и серым, впрочем, и чёрным то же.
Нeсколько позже появился кабель ТПП. Полиэтилен гораздо меньше напитывается водой (с годами всё же теряет изоляцию) и более пожароопасен - полиэтилен поджечь легче, чем винил. Именно из-за этого он запрещён для прокладки внутри телефонных станций, где на смену ему ложится ТСВ.
В последние годы на оболочку кабелей ТППэпЗ стала наноситься маркировка с маркой кабеля и метражом.
18.12.13. Страница дополнена более официальной информацией по ссылке Конструкция кабелей ТПппЗП и ТППэпЗ